Blog · Aleaciones
Qué aleación de aluminio usar para embutido profundo de ollas y sartenes
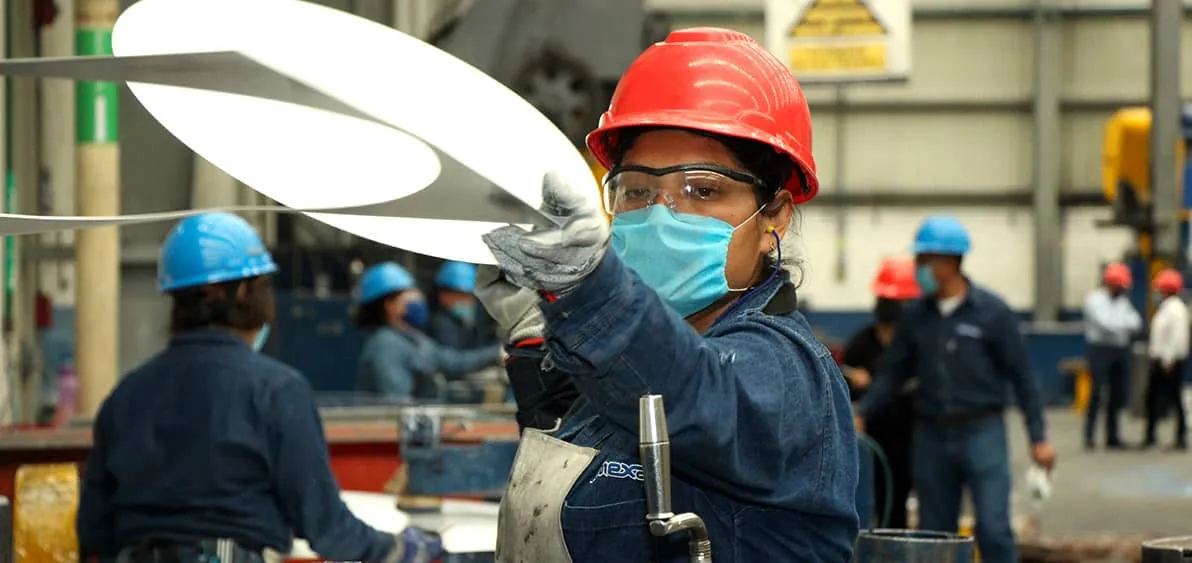
Para embutido profundo se usa aluminio 1050 o 1100 en temple O, la condición más dúctil. Cuando la pieza necesita rigidez, como bases gruesas de sartén o vaporeras grandes, se pasa a 3004 o 3105. El espesor va de 1.5 a 4 mm según diámetro y si lleva base de inducción. Una pieza que se rasga suele tener temple duro o metal con inclusiones; una base que se deforma tiene espesor insuficiente o aleación demasiado suave. Almexa fabrica discos de 110 a 1,220 mm y 0.45 a 4 mm. Fuente: catálogo Almexa 2021; práctica de planta.
El disco es el producto donde el metal muestra lo que trae. En una fachada un defecto se esconde; en un embutido profundo, no. Esta guía explica qué pedir y qué revisar cuando algo sale mal.
Qué exige un embutido profundo
En el embutido, el punzón empuja el disco dentro de la matriz y el metal fluye desde las paredes hacia el fondo. El material tiene que estirarse mucho sin adelgazar hasta romperse. Eso pide tres cosas: máxima ductilidad, grano fino y uniforme, y un metal limpio de inclusiones. La ductilidad la da la aleación y el temple; la limpieza la da la fundición.
Aleación y temple por pieza
| Pieza | Aleación | Temple | Espesor típico |
|---|---|---|---|
| Ollas y cacerolas | 1050 / 1100 | O | 1.5 a 3.0 mm |
| Ollas de presión | 1100 / 3004 | O | 2.5 a 4.0 mm |
| Sartenes y comales | 1100 / 3004 | O / H12 | 2.0 a 4.0 mm |
| Vaporeras y peroles grandes | 3004 / 3105 | O | 1.0 a 2.0 mm |
| Línea profesional NSF | 3004 | O | 3.0 a 4.0 mm |
| Cuerpos de lámpara | 1050 / 1100 | O | 0.6 a 1.2 mm |
Por qué se rasga
- Temple demasiado duro: un H14 donde debía ir O. Se ve como una rotura limpia en la pared.
- Inclusiones u óxidos en el metal: rotura irregular desde un punto. Es un defecto de fundición y el certificado de análisis no lo muestra; lo muestra el lote.
- Lubricación o radio de matriz insuficientes: rotura en la esquina del fondo. No es el material.
Por qué se deforma la base
Un sartén que se abomba en la estufa tiene un espesor insuficiente para su diámetro, una aleación demasiado suave o tensiones residuales del disco. Subir de 1100 a 3004 con el mismo espesor suele resolverlo sin cambiar la matriz. Con base de inducción, el espesor mínimo sube porque el disco de acero inoxidable se une por impacto.
Acabados
El disco puede entregarse natural, prepintado por el exterior, con antiadherente por el interior o policromático. Cuando el acabado va aplicado antes del embutido, el temple y la pintura tienen que elegirse juntos: una pintura horneada sobre un temple mal elegido se agrieta en el radio.
Qué mandar para cotizar
- Diámetro y espesor del disco, o la pieza terminada con su dibujo.
- Aleación y temple si ya los usas; si no, el uso final.
- Acabado y si habrá contacto con alimentos.
- Piezas por mes.
Con la pieza en la mano, un metalurgista de planta propone aleación, temple y espesor. A veces sale más barato de lo que traías escrito.
Preguntas frecuentes
¿Qué aleación de aluminio se usa para ollas?
1050 o 1100 en temple O para embutido profundo; 3004 cuando la olla necesita más rigidez o lleva base gruesa. El espesor va de 1.5 a 4 mm según diámetro.
¿Por qué se rasga el aluminio al embutir?
Por un temple demasiado duro, por inclusiones en el metal o por lubricación y radio de matriz insuficientes. Las dos primeras son del material; la tercera, del proceso.
¿Almexa entrega discos con antiadherente?
Sí: discos naturales, prepintados, antiadherentes y policromáticos, de 110 a 1,220 mm de diámetro.
Dirige Almexa Aluminio, el molino integrado de aluminio plano de México. Escribe sobre aleaciones, proceso, precio y abasto para compradores industriales. LinkedIn